


În timpul extrudării straturilor de izolație și manta, menținerea peretelui de polimer centrat în jurul conductorului sau miezului cablului este una dintre cele mai importante sarcini de calitate pe linia de producție. Când peretele se îndepărtează-de centru, o parte devine mai subțire decât cealaltă. Acea parte subțire devine punctul slab pentru performanța electrică și protecția mecanică, în timp ce partea groasă risipă material pe fiecare metru produs. Capacitatea de a corecta rapid excentricitatea și de a o menține în toleranță pe întreaga durată afectează în mod direct atât calitatea produsului, cât și costul.
Acest ghid explică ce este excentricitatea de extrudare, de ce este importantă, cum să o ajustezi pe matrițele tradiționale și unde se potrivesc sculele cu centrare fixă-centrică și auto-. Dacă doriți o prezentare mai amplă a subiectului, o acoperim și în documentul nostru.ghid de reglare a excentricității fibrei optice.
Ce este excentricitatea în extrudarea cablurilor?
Excentricitatea este decalajul dintre centrul conductorului (sau miezul cablului) și centrul stratului extrudat din jurul acestuia. Într-un cablu perfect concentric, grosimea peretelui este aceeași pe toată circumferința. Când miezul se află în afara centrului-în interiorul matriței, o parte a peretelui este mai subțire, iar partea opusă este mai groasă.
Excentricitatea este de obicei exprimată ca diferență între grosimea maximă și minimă a peretelui, sau ca procent față de peretele nominal. La nivelul atelierului, operatorii îl verifică prin tăierea unui inel din cablul extrudat, tăind-o curat și măsurând peretele în mai multe puncte din jurul circumferinței (de obicei, sus, jos, stânga și dreapta) cu un microscop de măsurare, un proiector de profil sau un indicator de grosime. Metode internaționale de testare, cum ar fiSeria IEC 60811 pentru măsurarea dimensiunilor totale și a grosimii peretelui ne-metalicdescrieți cum trebuie efectuate aceste măsurători, astfel încât rezultatele să fie comparabile între operatori și laboratoare.
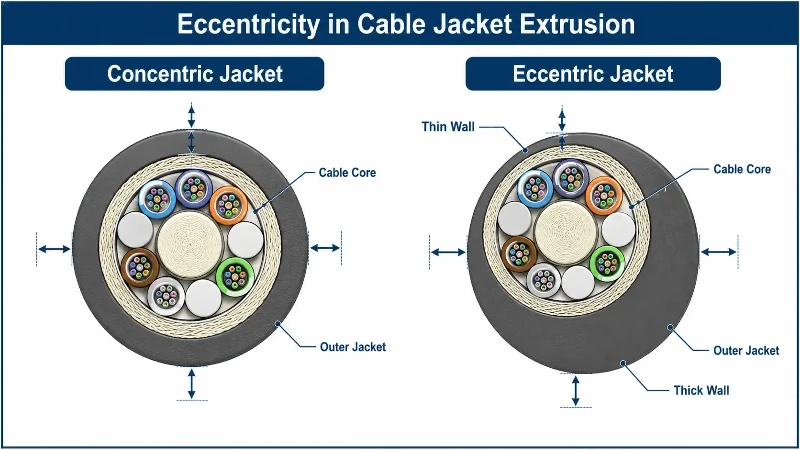
De ce contează controlul excentricității
Centrarea slabă nu este doar o problemă cosmetică. Are consecințe care se manifestă în performanță, cost și acceptare de către clienți:
- Protecție electrică și optică.Cel mai subțire punct al peretelui stabilește marginea de protecție reală. Un cablu care măsoară bine în medie poate eșua în continuare acolo unde peretele este subțire.
- Durabilitate mecanică.Un perete subțire a mantalei este mai vulnerabil la abraziune, strivire și crăpare în timpul instalării și pe durata de viață a cablului.
- Costul materialului.Pentru a menține partea subțire deasupra minimului, operatorii deseori împing în sus grosimea medie a peretelui. Acest polimer suplimentar este răspândit pe toată lungimea cursei, astfel încât o mică excentricitate se traduce într-o cheltuire constantă a materialului.
- Consecvența și acceptarea lotului.Grosimea peretelui și variația acesteia sunt elemente standard la inspecția de intrare. Cablurile care ies din toleranță duc la bobine respinse și reprelucrare.
Cum să reglați excentricitatea în matrițele tradiționale de extrudare
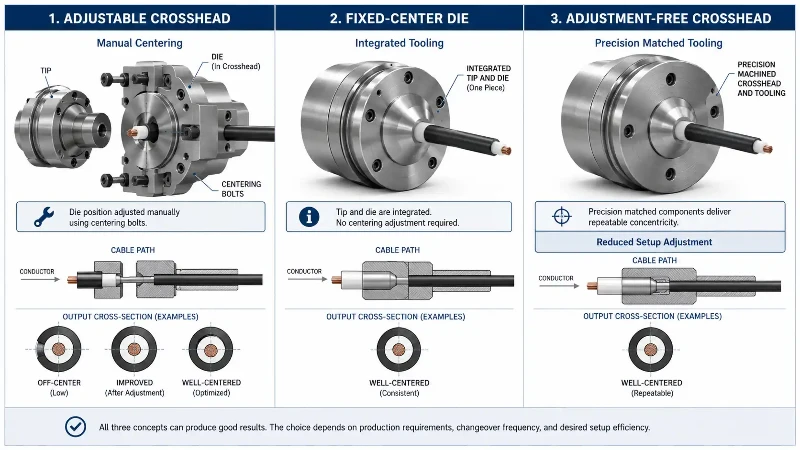
O matriță tradițională folosește un vârf separat (tub de miez) și o matriță, cu șuruburi de centrare în jurul capului matriței care permit operatorului să deplaseze matrița în raport cu vârful. Reglarea acestor șuruburi este modul în care peretele este readus la concentric. Metodele de mai jos sunt cele utilizate frecvent în practică. În majoritatea magazinelor, acestea sunt mai degrabă combinate decât utilizate izolat.
1. Centrare vizuală (fără încărcare)
Înainte de a alimenta materialul, operatorul privește în jos sculele și ajustează matrița astfel încât spațiul inelar dintre vârf și matriță să arate uniform în jur, apoi strânge șuruburile de centrare.
Când să utilizați:ca primul pas de configurare grosier înainte de fiecare rulare.
Prescripţie:aliniază doar sculele goale. Nu ține cont de modul în care topitura curge de fapt odată ce începe producția, așa că trebuie întotdeauna confirmată sub sarcină.
2. Centrarea în timpul extrudarii
Odată ce polimerul este complet topit și curge, operatorul ajustează șuruburile de centrare în timp ce materialul rulează, ia mostre periodice de inele, verifică grosimea peretelui din jurul circumferinței și continuă să ajusteze până când devine uniform. Deoarece comportamentul de topire depinde în mare măsură detemperatura de extrudare și stabilitatea curgerii topiturii, acest pas trebuie făcut numai după ce procesul a atins o stare termică stabilă.
Când să utilizați:metoda principală de reglare-fină pentru majoritatea izolației și a porțiunilor de jachetă.
Prescripţie:există un decalaj între o ajustare și eșantion care își arată efectul, deci este nevoie de răbdare și mișcări mici, incrementale.
3. Centrarea cu miezul cablului (centrare în-linie)
Potrivit pentru cabluri cu diametre mici-. Miezul este trecut prin vârf și atașat la linia de tragere, materialul este alimentat și, odată ce curgerea topiturii stabilizează, extrudarea și vitezele-de extragere sunt setate. Se rulează o lungime scurtă, se verifică diametrul exterior conform specificațiilor, apoi se oprește linia și se prelevează o probă. Ciclul se repetă până când peretele este uniform.
Când să utilizați:produs cu diametru-mic, unde poziția miezului în sine influențează puternic centrarea.
Prescripţie:dacă miezul zgârie vârful sau este tras sub tensiune laterală, excentricitatea revine chiar și pe sculele bine-centrate, astfel încât traseul-miezului și controlul tensiunii contează la fel de mult ca șuruburile.
4. Centrare-ușoară asistată
Folosit pentru jachete transparente. O lumină este strălucită prin perete, astfel încât operatorul să poată vedea direct zonele groase și subțiri și să ajusteze șuruburile până când peretele arată uniform din toate părțile.
Când să utilizați:compuși clari sau translucizi în care peretele poate fi citit cu ochiul.
Prescripţie:nu funcționează pe materiale opace, cum ar fi PE negru sau mulți compuși cu-fum zero-halogen, și este un ajutor vizual mai degrabă decât un substitut pentru probele măsurate.
5. Centrarea prin atingere (pe baza-experienței)
O verificare empirică în care un operator experimentat simte grosimea peretelui stratului extrudat cu mâna și împinge matrița în consecință.
Când să utilizați:ca o judecată suplimentară rapidă în timpul rulării de probă cu viteză redusă-, în mâinile unui operator calificat.
Prescripţie:implică lucrul în apropierea sculelor și materialelor fierbinți, deci prezintă un risc de arsuri și ar trebui să respecte procedurile de siguranță ale liniei. Este doar un ghid aproximativ și nu trebuie să înlocuiască niciodată confirmarea măsurată a grosimii-peretelui înainte de a accepta rularea.
O greșeală comună cu toate aceste metode este urmărirea citirii după o singură probă. Fluxul de topire are nevoie de un moment pentru a se stabili după fiecare ajustare, iar mișcarea mai multor șuruburi simultan face dificil să se știe ce schimbare a făcut ce. Mișcările mici, unice, cu un eșantion proaspăt după fiecare, sunt mai lente, dar mult mai fiabile.
Filiere centrale-fixate (-o singură bucată): reducerea timpului de instalare
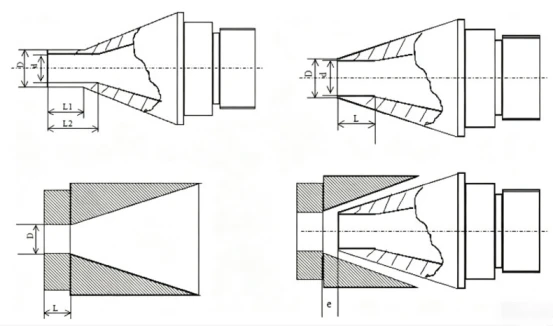
Într-o matriță cu centru fix-, vârful și matrița sunt unite într-o singură unitate, numită uneori matriță integrată. Deoarece cele două jumătăți sunt fixate una față de cealaltă, nu există șuruburi de centrare de reglat. În mod obișnuit, sunt utilizate trei metode de îmbinare: sudate, filetate și printate.
Îmbinarea sudată este, în general, considerată cea mai fiabilă dintre cele trei, deoarece o sudură continuă fixează vârful și matrița concentrice unul față de celălalt, fără spațiu care se poate deplasa și nicio interfață filetată care se poate slăbi sub ciclul termic. Această stabilitate este ceea ce este proiectat să ofere o matriță cu centru fix-.
Eliminarea etapei de ajustare are două beneficii practice. Îndepărtează materialul de încercare-și-eroare pe care o matriță tradițională îl îndepărtează în timpul centrării și scurtează atât timpul de schimbare a matriței, cât și timpul de configurare, astfel încât linia petrece mai mult timp producând cabluri în-spec. Schimbul-constă în faptul că concentricitatea este încorporată în etapa de scule, deci nu poate fi corectată pe mașină. Este încă nevoie de grijă pentru a menține conductorul sau miezul să treacă prin centrul vârfului; dacă miezul zgârie peretele vârfului sau intră sub sarcină laterală, mantaua poate ieși în continuare excentrică.
Crossheads fix-centrării și autocentrarii-: beneficii și limitări
O traversă cu centre-fixe (auto-centrare, ajustare-liberă) aplică același principiu unui cap de extrudare cu cruce: odată ce vârful și matrița sunt montate, producția poate începe fără o rutină de centrare. Avantajul este configurarea rapidă, repetabilă și concentricitatea constantă de la bobină la bobină.
Limitarea este costul și precizia. Deoarece concentricitatea depinde în întregime de cât de precis sunt prelucrate și potrivite traversa și sculele, toleranțele sunt strânse, iar sculele sunt mai scumpe. Capetele transversale reglabile rămân mai frecvente, deoarece sunt mai îngăduitoare în ceea ce privește costul sculelor, dar readuc operatorul la metodele de centrare manuală descrise mai sus.
matriță tradițională vs matriță fixă-centrală vs-traversa cu centrare automată
| Aspect | matriță tradițională (vârf și matriță separate) | S-a fixat-centrul (o-piesă). | Traversa cu auto{0}centrare |
|---|---|---|---|
| Metoda de centrare | Manual, prin șuruburi de centrare | Încorporat în scule; nici o ajustare | Încorporat în cap și scule; nici o ajustare |
| Timp de configurare și schimbare | Mai lung; are nevoie de o rutină de centrare la fiecare cursă | Scurt | Scurt |
| Material de încercare/deșeuri la instalare | Superior | Mai jos | Mai jos |
| Costul sculelor | Mai jos | Moderat | Mai mare (se cere precizie strânsă) |
| Flexibilitate pe linie | Poate fi re-centrat pentru a corecta deriva | Fix; nu poate fi reglat pe aparat | Fix; nu poate fi reglat pe aparat |
| Cel mai potrivit pentru | Mixuri de produse variate, scurte sau schimbătoare | Specificații stabile, repetate | Producție de-volum mare, repetabilă, cu aceleași specificații |
Când ar trebui producătorii să folosească unelte de autocentrare?
Uneltele cu auto{0}}centrare și-centre fixă dau rezultate atunci când aceeași specificație este executată în mod repetat, iar timpul de configurare și deșeurile sunt costurile dominante. Producția de lungă-volum mare a unei jachete stabile sau a unei specificații de izolare este locul în care configurarea rapidă, fără ajustare-și concentricitatea constantă sunt cele mai valoroase și unde costul mai mare al sculelor este repartizat pe o lungime suficientă pentru a fi util.
Matricele tradiționale reglabile rămân cele mai potrivite acolo unde mixul de produse se schimbă des, unde diametrele și specificațiile peretelui variază sau unde flexibilitatea de a re{0}}recentra pe mașină este mai utilă decât cea mai rapidă configurare posibilă. Cele două abordări nu sunt atât concurenți, cât instrumente pentru diferite modele de producție, iar multe fabrici le conduc pe ambele.
Cum controlul excentricității îmbunătățește calitatea cablului cu fibră optică
Pentru cumpărătorii de cabluri de fibră optică, excentricitatea de extrudare nu este doar un detaliu de producție. Afectează uniformitatea mantalei,-protecția mecanică pe termen lung și consistența lot-la-, aceleași calități care determină modul în care un cablu supraviețuiește instalării și ani de zile pe teren. Capacitatea unui furnizor de a păstra concentricitatea strânsă este un indicator direct al controlului procesului său.
În a noastrăfabricarea cablurilor de fibra opticaproces, excentricitatea este gestionată printr-o combinație de condiții stabile de extrudare, monitorizare în-diametrul exterior-in linie și măsurarea grosimii-peretelui-offline pe probe de inel la aprobarea primului-articol și la intervale de inspecție stabilite în timpul rulării. Compușii jachetei se comportă diferit în timpul centrarii; Materialele transparente, negre PE și LSZH citesc fiecare diferit la lumină și cu ochiul, acesta fiind unul dintre motivele pentru care alegemmateriale de înveliș, cum ar fi PE, LSZH și PVCse potrivește atât cu aplicarea, cât și cu abordarea de centrare. Cablurile finite sunt apoi verificate în raport cu cerințele dimensionale și mecanice ca parte atestarea cablurilor de fibră optică.
Întrebări frecvente
Cum verific dacă o manta de cablu este excentrică?
Tăiați un inel curat, apoi măsurați grosimea peretelui în mai multe puncte din jurul circumferinței. Diferența dintre cele mai groase și cele mai subțiri puncte este excentricitatea. Pentru jachete transparente, strălucirea unei lumini prin perete oferă o citire vizuală rapidă, dar o probă măsurată este cea care confirmă acceptarea.
Ce cauzează excentricitatea în timpul extrudarii?
Cele mai frecvente cauze sunt sculele decentrate-, curgerea neuniformă a topiturii în jurul matriței și miezul care nu trece prin centrul vârfului din cauza tensiunii laterale sau a unui vârf uzat. Uzura sculelor și temperatura instabilă pot face ambele o deplasare centrată anterior.
O matriță cu centru fix-elimină complet excentricitatea?
Îndepărtează necesitatea de a regla matrița, dar nu garantează singur un perete concentric. Dacă conductorul sau miezul este tras-din centru în timp ce trece prin vârf, peretele poate ieși în continuare neuniform. Calea-nucleului și controlul tensiunii încă contează.
Care metoda de centrare este cea mai buna?
Nu există o singură metodă cea mai bună. Centrarea vizuală stabilește sculele, centrarea în timpul extrudarii efectuează lucrările fine sub sarcină,-centrarea în linie a miezului se potrivește cu diametre mici, iar verificarea-ușoară asistată ajută la mantale transparente. Cecurile bazate pe atingere-sunt doar un ajutor suplimentar. În practică, acestea sunt stratificate împreună și fiecare rulare este confirmată cu mostre măsurate.
Rezumat
Controlul excentricității se referă la menținerea concentric a peretelui extrudat, astfel încât nicio parte să nu fie periculos de subțire și niciun material să nu fie risipit în liniște. Matrițele tradiționale oferă operatorilor flexibilitatea de a corecta centrarea pe mașină, în timp ce sculele cu centrare-fixă și cu auto{2}}centrare comercializează această flexibilitate pentru o configurare rapidă, repetabilă și o deșeuri mai mici pe specificații stabile, de-volum ridicat. Alegerea dintre ele se reduce la modelul de producție, iar menținerea fiecaruia în limitele de toleranță depinde de măsurarea disciplinată și de condițiile stabile ale procesului.
Dacă achiziționați un cablu construit pe un perete și o toleranță specifice, Hengtong vă oferăsoluții personalizate de cabluri cu fibră opticăsusținut de controlul procesului de extrudare descris mai sus.